行业与治理方案
医药废气治理要同时理解批次、溶剂和洁净边界
原料药和医药中间体生产常使用芳烃、醇类、酮类、酯类和卤代溶剂。反应、蒸馏、结晶、离心、干燥和清洗按批次运行,使浓度在短时间内从低负荷跃升至高峰值。
典型 VOCs 浓度可达到 1,000~4,000 mg/m³。方案需要将生产配方、物料平衡、真空系统、冷凝回收、洁净区压差和设备清洗对应到各排风点,避免把平均浓度当成设计峰值。
中环盛达将原料药高浓工艺气、制剂包衣排风、高湿发酵臭气和含氯溶剂分开比较。设备改造还要保持洁净区压差、隔离药物粉尘和防止倒灌;环保末端达标不能代替生产洁净与产品验证。
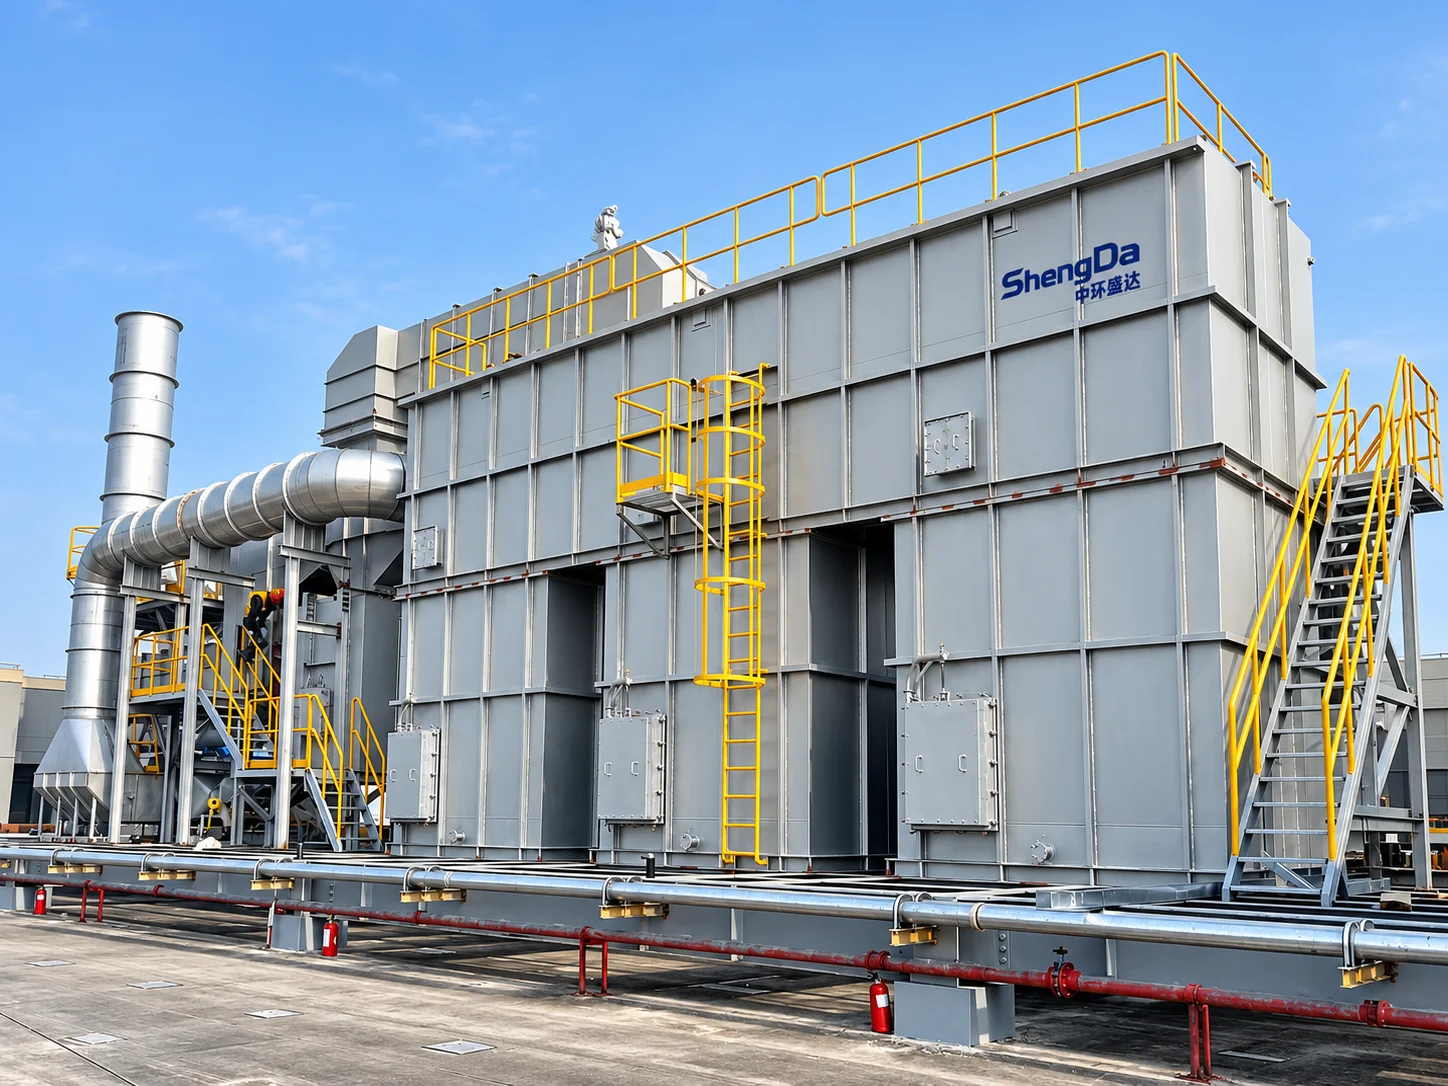
医药制造适用废气设备实拍
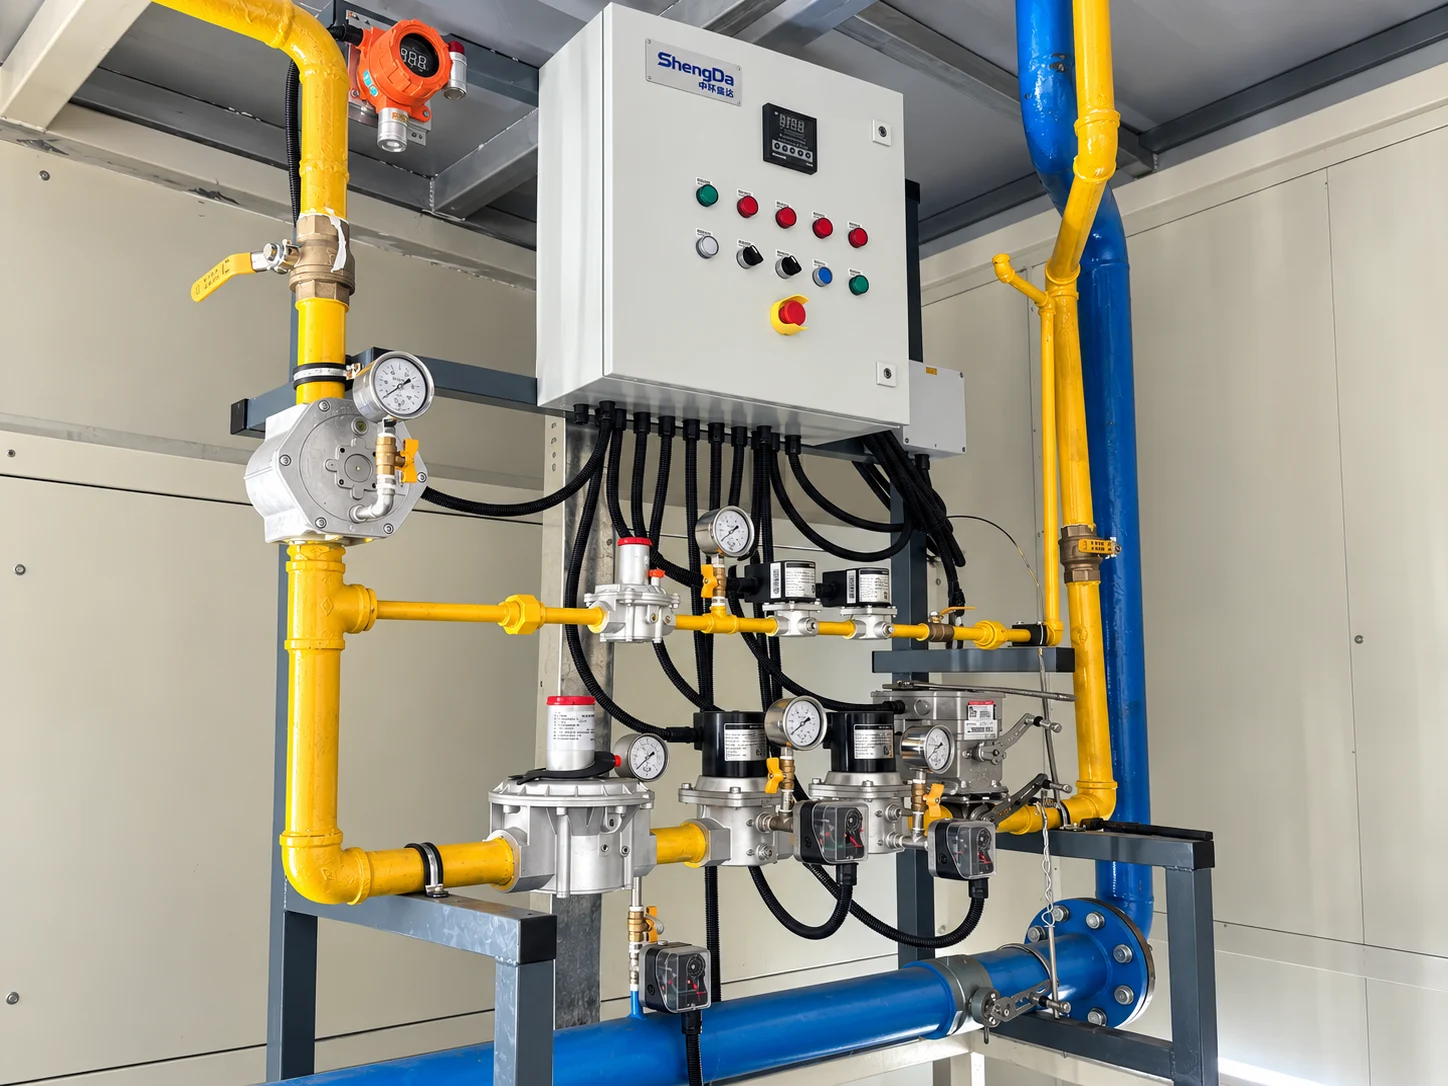
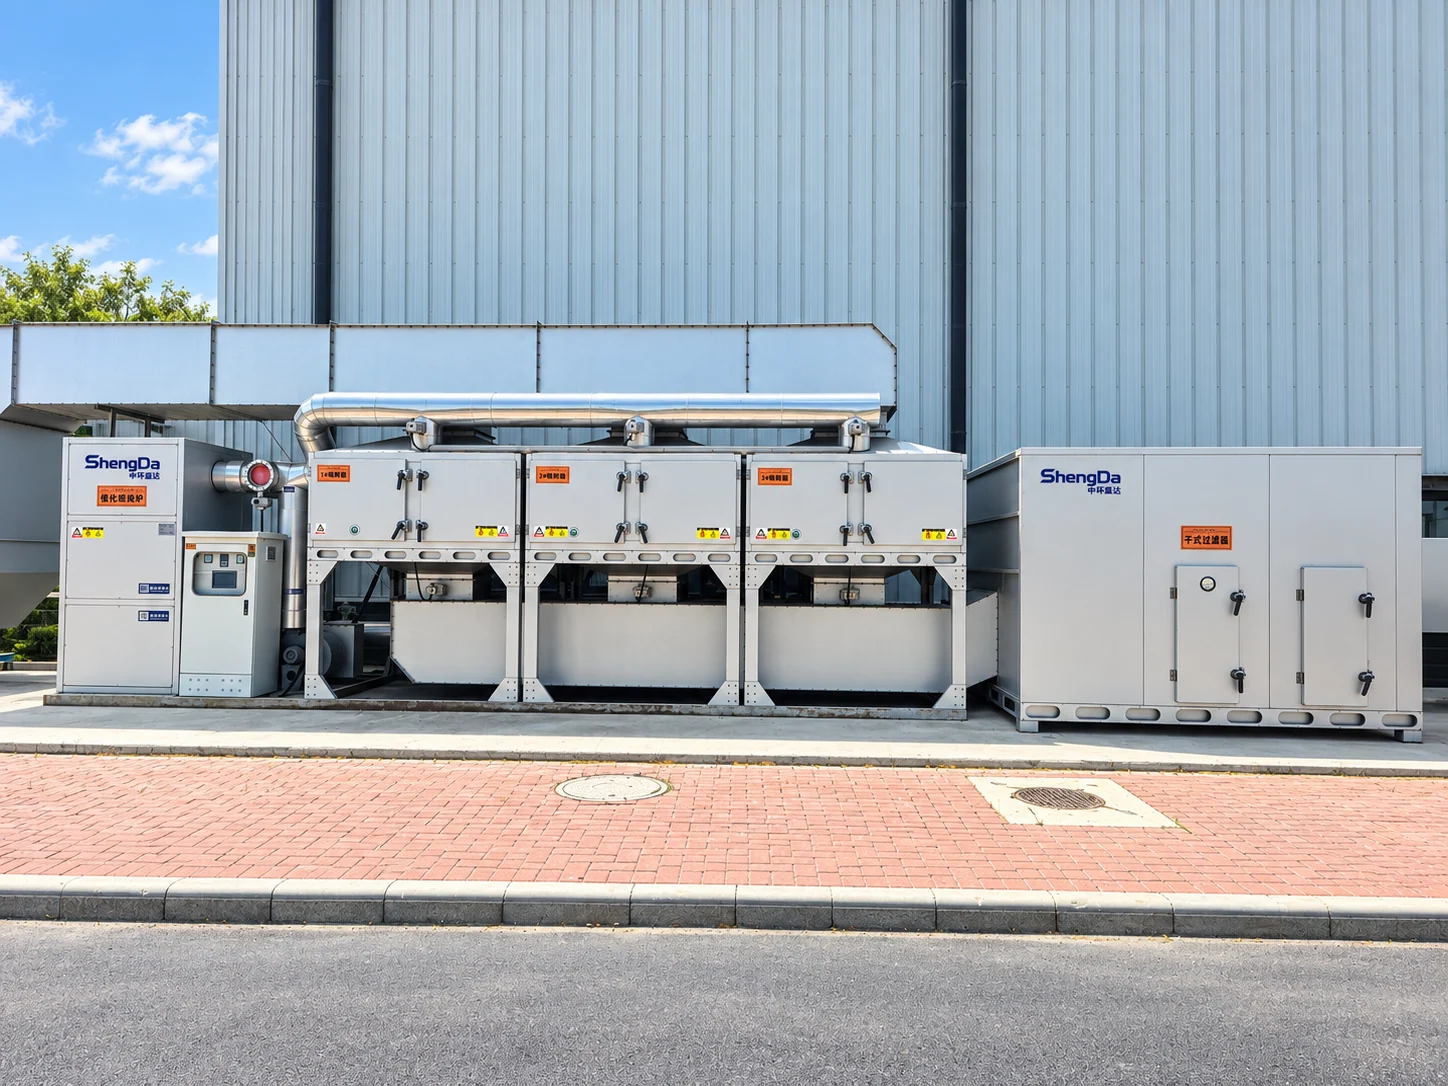
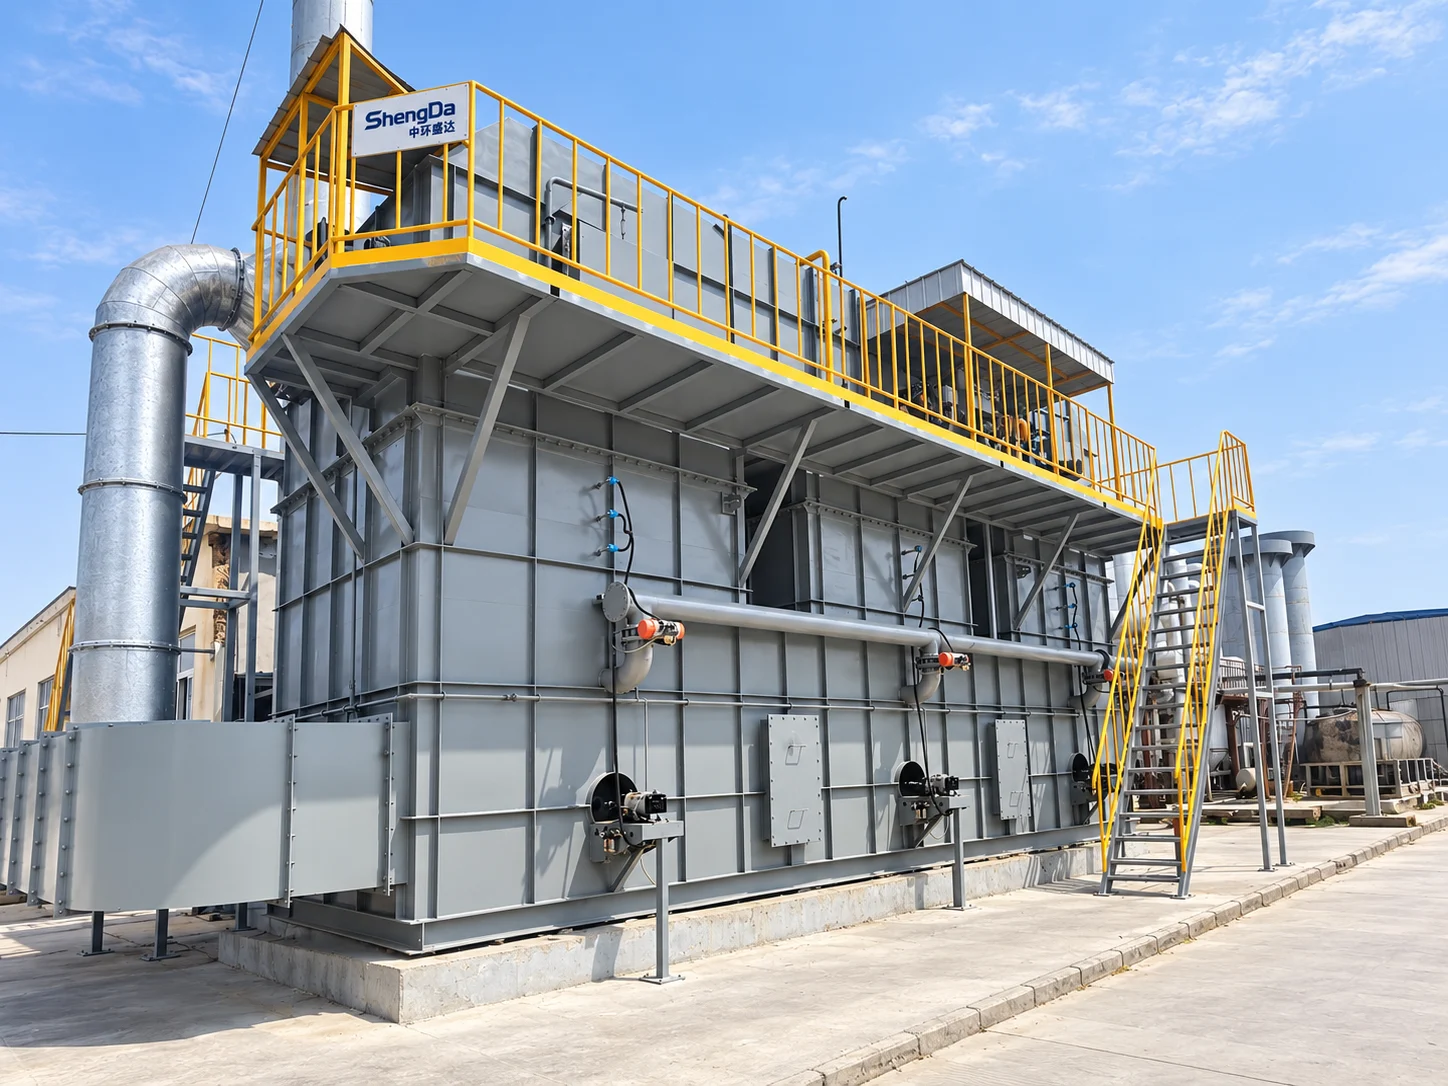
EMISSION SOURCES
医药制造五类产污工序
以产品和批次为单位整理溶剂、温度、真空、浓度和排放持续时间,再决定回收、均化和氧化方式。
① 原料药合成
核对投料、反应、回流、泄压和转料时的芳烃、卤代烃、酮醇酯类组分及峰值负荷。
② 发酵与生物工艺
区分有机溶剂废气、含湿发酵尾气和异味气体,分别核对温湿度、卫生和生物气溶胶边界。
③ 提取、精制与溶剂回收
冷凝回收后不凝气进入末端治理,需记录真空泵、冷凝温度、回收率和不同溶剂切换时的变化。
④ 结晶、离心与真空干燥
批次出料和真空干燥可能产生中高浓度短时排放,应按最高负荷、粉尘夹带和持续时间设计。
⑤ 制剂、包装与设备清洗
制剂及包装排风量较大、浓度较低;CIP、设备清洗和换批产生的新溶剂需单独纳入组分清单。
流程用于说明系统分工,具体设备及联动配置按项目设计确定。
PROCESS DATA
制药六类工序废气参数与选型重点
以下为不同排气源的初步比选参考区间,风量按单车间或装置理解;不代表每家工厂的实测值,也不能把各行上限直接相加作为总风量。
| 工序与排气源 | 风量参考(m³/h) | 有机物浓度参考(mg/m³) | 温度参考 | 选型要点 |
|---|---|---|---|---|
| 原料药反应、回流与置换 | 500~4,000 | 5,000~40,000 | 25~65℃ | 记录单釜与多釜峰值,含氯溶剂单独收集 |
| 减压蒸馏与真空尾气 | 800~5,000 | 3,000~25,000 | 15~35℃ | 先比较溶剂回收与液滴分离 |
| 离心、过滤与结晶卸料 | 1,500~8,000 | 1,000~5,000 | 常温 | 密闭出料,分别管理溶剂与活性药粉 |
| 制剂包衣 | 6,000~25,000 | 300~1,500 | 40~65℃ | 醇类溶剂、辅料粉尘与清洗工况分别核对 |
| 真空或沸腾干燥 | 2,000~10,000 | 1,500~12,000 | 45~85℃ | 按升温阶段取峰值,设置适配的粉尘截留 |
| 发酵尾气 | 20,000~150,000 | 50~400 | 28~38℃ | 高湿、低浓、臭气;先比较洗涤/生物处理 |
这些浓度描述生产端气流,不是RTO或转轮允许入口值。设计须确认采样工序、温压基准、正常及峰值;VOCs质量浓度、TVOC和以碳计的NMHC不能直接互换。
- 典型 VOCs 浓度
- 1,000~4,000 mg/m³
- 主要运行特点
- 多品种、批次切换、峰值明显
- 制药大气行业标准
- GB 37823—2019
- RTO蓄热回收参考
- 热回收率可达 95%
适用工况与路线选择
适合列入 RTO 方案比较
- 不含含卤、易反应及易聚合组分,且预处理后入口适配的原料药有机废气
- 年运行时间较长、热值具备回收利用价值的批次生产项目
- 多台反应、离心和干燥设备需要集中治理,且排放时序可量化
- 能够将洁净生产区与末端治理设备建立密闭、可验证接口的项目
方案前需要重点核对
- 含卤、含硫、含硅、高沸点、易聚合和粉尘夹带物质
- 每个产品批次的配方、峰值浓度、持续时间和清洗溶剂
- 真空泵、冷凝回收、酸碱吸收与末端氧化之间的边界
- GMP 压差、交叉污染、排水和设备维护对生产区的影响
先回收、直接氧化,还是吸附脱附
高价值溶剂先回收;不凝气仅在组分适配时采用RTO。二氯甲烷、氯仿等含氯气流独立比较回收及专门处理,不作为普通RTO常规进气。
适用于经吸附材料和催化剂相容性核对的气流,可通过分箱吸附和小风量脱附处理批次排放。
HJ 1093—2020第4.6、4.7条指出,易反应、易聚合有机物及含卤素废气不宜采用蓄热燃烧法。先分质收集,比较回收或专门处理;增加防腐层并不能消除这一选型边界。含硅气流需控制沉积,含硫气流需核算氧化后的SO₂与后处理。
技术路线
制药废气四类路线与适用场景
溶剂价值、批次峰值、洁净边界和材料相容性共同决定技术组合。
冷凝回收+直接 RTO
先回收高浓溶剂,再对不含含卤、易聚合等不适用组分的不凝气比较RTO。
- 适配工况RTO单元净化目标≥99%
- 热回收率可达 95% 以上
- 兼顾溶剂回收与稳定排放
原料药和医药中间体项目的主力比较路线
吸附脱附+催化氧化
主气流吸附净化,小风量脱附气进入催化氧化。
- 适配分批运行
- 后端处理气量较小
- 需管理吸附剂与催化剂寿命
适用于不含催化剂毒物且负荷适中的气流
分质收集+多系统处理
将有机废气、高湿发酵气、酸碱气和粉尘按性质分开治理。
- 减少不相容气体混合
- 便于配置专用预处理
- 降低产品与洁净区风险
适用于工序多、气体性质差异明显的综合制药基地
含氯溶剂回收与专门处理
二氯甲烷、氯仿等单独收集,先比较回收品质与利用价值,再设计残气处理。
- 不把防腐RTO当默认路线
- 核对腐蚀性产物、吸收废液及材料
- 药物活性粉尘需单独控制
避免用普通催化氧化或RTO承接不适配组分
医药制造代表项目
15,000 m³/h 医药制造废气治理项目
项目针对原料药和医药中间体多溶剂废气配置 RTO 蓄热氧化及余热回收。
- 处理风量:15,000 m³/h;VOCs 浓度:800~2,500 mg/m³
- 净化效率:99.5%;热回收率:95%
- 年运行 8,000 小时;投资回收期约 2 年
STANDARDS & COMPLIANCE
制药排放标准与生产接口
排气筒、厂区无组织排放、臭气与洁净生产分别核对。
医药制造热量回收测算
以 8,000 m³/h、VOCs 浓度 1,500 mg/m³、有机物低位热值 18,000 kJ/kg、年运行 8,000 h 为例:
| 计算项目 | 公式 | 结果 |
|---|---|---|
| VOCs 质量负荷 | 8,000 × 1,500 ÷ 1,000,000 | 12 kg/h |
| 化学热功率 | 12 × 18,000 ÷ 3,600 | 60 kW |
| 年理论化学热量 | 60 × 8,000 | 480,000 kWh |
| 按 60% 可利用比例 | 480,000 × 60% | 288,000 kWh/年 |
| 折合天然气 | 288,000 ÷(9.5 × 85%) | 约 35,700 Nm³/年 |
| 按 3.5 元/Nm³计 | 35,700 × 3.5 | 约 12.5 万元/年 |
60%为测算采用的净可利用热比例,需扣除氧化系统自身用热和损失,并满足生产端同时用热,不是设备蓄热效率。按这组风量、浓度和热值计算,化学热功率为 60 kW。医药生产还要按批次开动率、冷凝回收后的剩余浓度和实际可用热时段修正,不能把峰值浓度按全年连续运行计算。
排放要求与生产验证
制药大气排放首先核对 GB 37823—2019 的适用设施、执行时段与具体表格,再结合地方标准、环评及许可证要求。原页面的 60 mg/m³ 可作为项目出口目标的比较值,不能作为全部制药排口的通用国标。臭气浓度、HCl等特征污染物与NMHC分别检测,NMHC达标不代表无异味。
工程改造按生产接口分段确认:先完成设备与管路隔离、风量及洁净区压差核对,再验证启停/故障倒灌控制、过滤更换、冷凝液排水和恢复生产条件。普通混合箱不能承诺消除多釜同时放空的全部峰值。
与中环盛达讨论制药厂废气改造
提供生产工序、排风量、检测浓度和主要物料,我们可以先比较处理路线、设备布置与年度运行费用;改造项目再结合现有风管、能源接口和停产窗口安排施工。可提交项目资料,或拨打156 9999 6199沟通。
常见疑问
医药废气治理设备怎样满足 GMP 要求?
通过密闭接口、受控压差、冷凝液和排水隔离,将治理设备设置在洁净生产边界之外;涉及回风或余热回用时需进行产品与污染风险评估。
为什么要按产品批次提供工况?
不同产品配方、溶剂和操作步骤会形成不同峰值,平均浓度无法反映最高热负荷、材料相容性和联锁要求。
医药废气可以采用催化氧化吗?
可以比较,但需确认不含会使催化剂中毒或覆盖的卤、硫、硅、粉尘和高沸点物质,并明确吸附剂和催化剂维护。
典型投资回收期是多少?
先计算年净收益,再用完整工程投资除以年净收益。年净收益应包含燃料、电力、耗材和维护差额,并扣除停机与新增运行费用;本页算例提供可直接替换参数的计算方法。
清洗换批废气怎样处理?
将清洗剂和换批时段作为独立工况,记录瞬时浓度、持续时间和与生产排风的叠加关系,再决定均化、分流或切换控制。
含二氯甲烷废气可以直接进入防腐RTO吗?
HJ 1093—2020第4.6、4.7条指出,易反应、易聚合有机物及含卤素废气不宜采用蓄热燃烧法。先分质收集,比较回收或专门处理;增加防腐层并不能消除这一选型边界。含硅气流需控制沉积,含硫气流需核算氧化后的SO₂与后处理。 二氯甲烷回收与残气专门处理应独立评估;不能仅通过提高炉温或增加碱洗塔宣布通用适用。
包衣废气的药粉如何处理,才能保护后端设备?
先在包衣机及干燥设备接口截留粉尘,再按粉体粒径、黏性和活性选择过滤及密闭换料方式。记录过滤压差和下游颗粒物,避免药粉进入转轮、催化床或管网;洁净压差和回流隔离随设备改造一起验证。